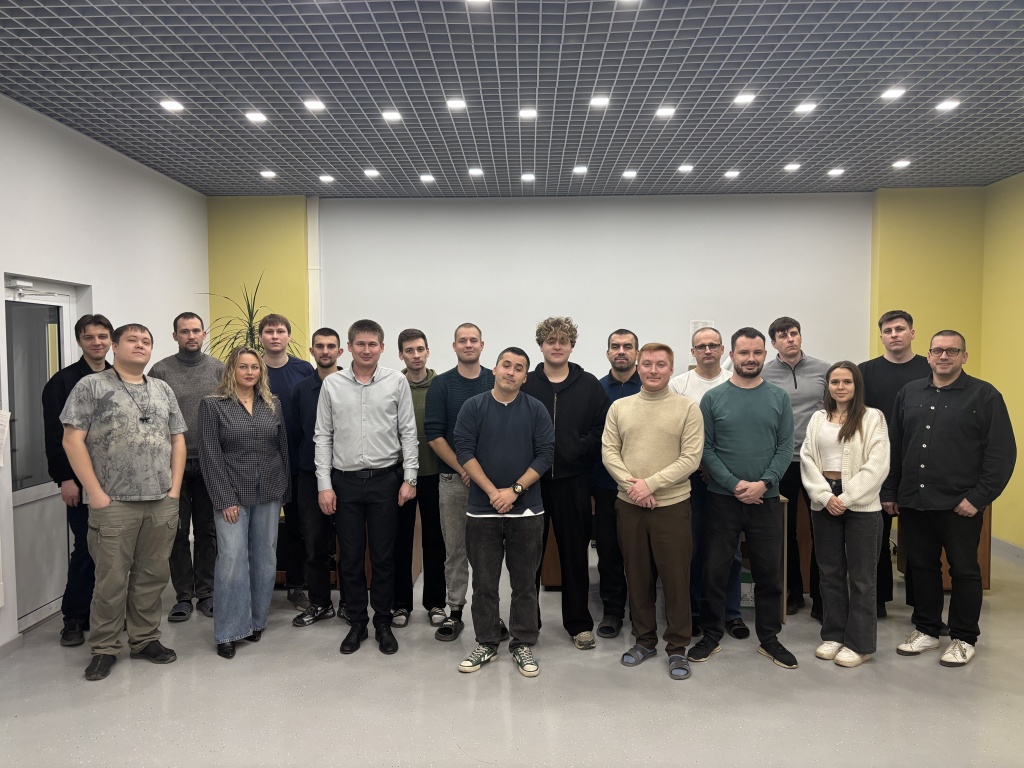
Наш участок: «мозг» «Технотеха»
Завод у нас один, а цехов и участков – не счесть. Мы часто здороваемся с коллегами, знаем их в лицо, но редко задумываемся: что стоит за ежедневным трудом и каков вклад каждого в общее дело? Чтобы приоткрыть эту завесу и рассказать, кто за что отвечает, мы начинаем серию публикаций о производственных участках предприятия.
ЗОНА ОТВЕТСТВЕННОСТИ
Путь печатной платы начинается с коммерческого отдела: менеджеры обрабатывают заявки и передают их в отдел предварительного анализа, где идеи заказчика тщательно соотносятся с реальными технологическими возможностями завода. В итоге отсеиваются заведомо нереализуемые варианты и остаются только те решения, которые действительно можно воплотить в жизнь. Затем эти сведения передаются в бюро подготовки производства (БПП).
БПП – это «мозг» процесса изготовления печатных плат. Там закладывается фундамент для успешного запуска в серию: минимизируются риски, сокращаются сроки и обеспечивается высокое качество продукции.
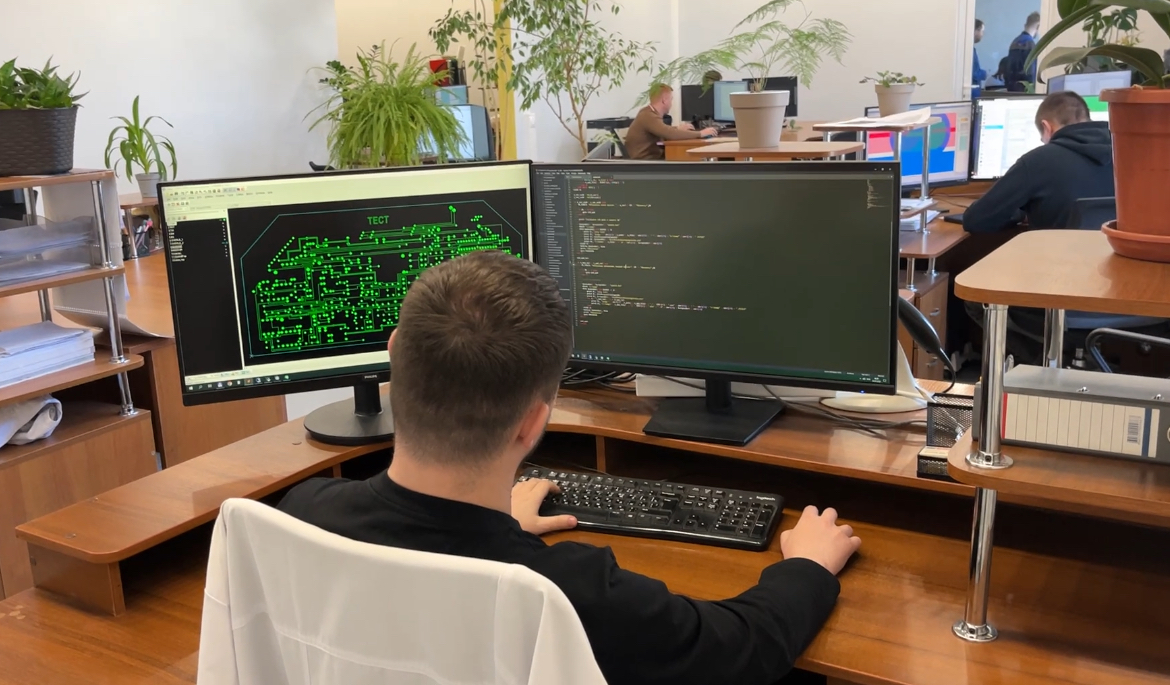
В БПП у каждого сотрудника своя зона ответственности. Так, например, инженеры-программисты пишут специальные программы и скрипты (наборы автоматических команд). Главная задача – повысить эффективность и точность подготовки к производству печатных плат, а при помощи специализированного ПО – ускорить его.
ТОЧКА СБОРКИ
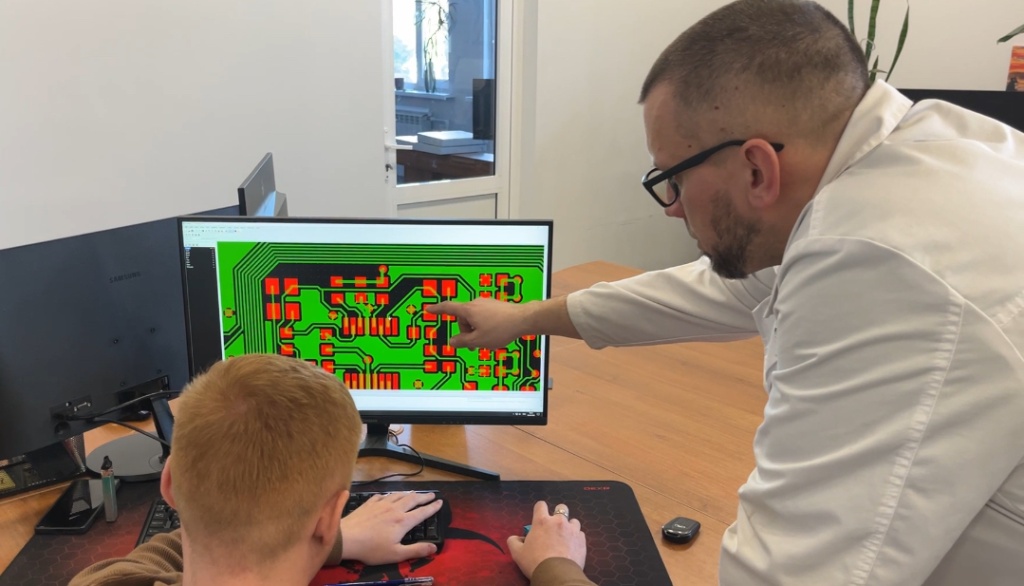
Перед тем, как печатную плату начнут изготавливать, нужно тщательно подготовить её проект и продумать все нюансы. Инженеры БПП внимательно анализируют поступившую документацию и технические требования на предмет ошибок и расхождения в данных, а затем продумывают проект будущей платы. К слову, файлы от заказчика могут поступать в разных форматах, поэтому сотрудники умеют работать со многими CAD-системами: CAM350, P-CAD (серии 2000), Altium Designer и КОМПАС-3D.
Инженер БПП по ПП определяет, из какого материала будет сделана плата, её геометрические данные, наличие слоёв маски и маркировки. На основе этих сведений составляется структура сборки и информационный файл. Инженер БПП по сборочно-монтажному производству (СМП) определяет расположение компонентов на плате, способ их установки, а также оборудование, которое будет задействовано.
Затем разрабатываются управляющие программы для станков с ЧПУ, доводится до идеала топология с учётом технологических ограничений, готовится файл заказа к производству и оптимизируется расположение печатной платы на заготовке – выполняется так называемая панелизация. Для сложных плат также необходимо разработать тест-купоны и купоны проверки импеданса (электрического сопротивления цепи переменного тока).
Параллельно с этим специалист подготавливает файлы для заказа трафарета, который используется на автоматизированном монтаже для нанесения паяльной пасты, а также управляющие программы на расстановщики компонентов и установки оптической инспекции.
ПО ИНДИВИДУАЛЬНОМУ МАРШРУТУ
Затем бюро совместно со службой качества формирует «План управления». Это документ, который определяет методы контроля характеристик платы, требуемый объём проверок качества, порядок действий при выявлении дефектов. Также создаётся индивидуальный технологический маршрут для каждой печатной платы.
После завершения всех подготовительных этапов заказ передаётся в цех. БПП сопровождает первые партии плат, отслеживая соответствие результатов ожиданиям, возможные отклонения. При выявлении неточностей проводится корректировка управляющих программ станков, вносятся необходимые изменения в гербер-файлы печатной платы.
От работы бюро подготовки производства напрямую зависит качество выпускаемых плат, поскольку до 80 % дефектов можно предотвратить ещё на этапе подготовки, исключив несоответствия между проектом и технологией. Контроль гарантирует, что каждая операция будет выполнена с соблюдением всех требований – от сверления отверстий до нанесения паяльной маски.
Ещё одна сфера влияния БПП – возможность быстро адаптировать новые проекты под существующие мощности. Это обеспечивает гибкость производства и предотвращает запуск в серию плат с нереализуемыми параметрами (например, слишком малыми зазорами между проводящими дорожками).